社会现实场景
脆硬材料的精密加工一直是制约相关领域技术发展的瓶颈问题,传统切割技术在处理岩石等材料时,普遍存在切割损耗大、表面粗糙度高和加工效率低等问题,难以满足高精度标准试样的加工要求,导致后续力学试验数据离散性增大。
真实问题
传统切割产生的局部高温会导致岩石微观结构改变,影响后续力学性能测试准确性,并且提高切割速度往往以牺牲精度为代价,难以同时满足300mm大尺寸试样加工和±0.1mm精度的双重需求。
技术创新
基于金刚石磨粒微观切削理论优化设计,采用0.25mm金刚线配合SiC砂浆(粒径5-15μm),实现切割损耗<15%、表面粗糙度Ra0.4μm的精密加工;集成在线冷却与弹性流体动力学模型,通过调节走丝速度(0-60m/s)、磨浆粘度(50-200cP)等参数,将切割区温度控制在80℃以下,避免热损伤;X/Y轴联动配合直径变化实时补偿算法,解决300mm行程范围内的累积误差问题,定位精度达±0.01mm;配备防尘密封舱(IP54等级)和集中润滑系统,可加工各类岩样,为煤炭开采中的岩石力学研究提供标准化试样制备方案。
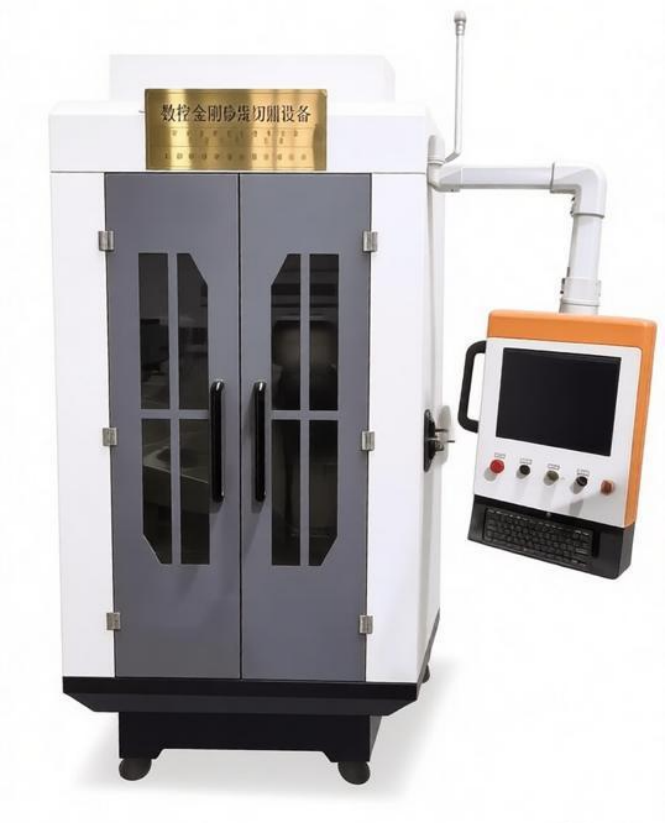
图1 数控金刚砂线切割设备

